




લેખક:ઝિયામેન ઝિંગચાંગજિયા નોન-સ્ટાન્ડર્ડ ઓટોમેશન ઇક્વિપમેન્ટ કંપની લિ.
રબર ડિફ્લેશિંગ, કટીંગ અને ઓટોમેશન સાધનો ઉત્પાદક | ISO 9001 | 15+ દેશોમાં નિકાસ
કી ટેકવેઝ
- બ્લેડ લાઇફને ટ્રેક કરોઅત્યાધુનિક મીટર, કેલેન્ડર અઠવાડિયા નહીં: એક જ મશીન ચલાવતા બે પ્લાન્ટમાં ફક્ત કમ્પાઉન્ડ પર 3 ગણો તફાવત છે.
- A ૦.૩૫ મીમી કાર્બાઇડ ડિસ્કગાસ્કેટ કટર પર 120-400 બ્લેડ-કલાક પકડી શકે છે; સ્ટ્રીપ કટર પર બેવલ શીયર છરી 500-900 બ્લેડ-કલાક પકડી શકે છે.
- અમે જે મોટાભાગના "ઘસેલા" બ્લેડનું નિરીક્ષણ કરીએ છીએ તે ખોટી રીતે ગોઠવાયેલા બ્લેડ હોય છે.— નવી ધાર પર પૈસા ખર્ચતા પહેલા ધારકને તપાસો.
- પ્રથમ શેડ્યૂલ કરેલ ફેરફાર આના પર સેટ કરો80% અંતરાલ જેણે પ્રથમ ખરાબ કટ ઉત્પન્ન કર્યો, પછી ±20% પગલાંમાં ગોઠવો.
ટૂંકો જવાબ:રબર કટીંગ મશીન બ્લેડ રિપ્લેસમેન્ટ શેડ્યૂલ કેલેન્ડર દ્વારા નહીં, પરંતુ કટીંગ-એજ વોલ્યુમ દ્વારા સંચાલિત હોવું જોઈએ. 0.35 મીમી કાર્બાઇડ ડિસ્ક ચલાવતા ગાસ્કેટ કટર પર, અપેક્ષા રાખો૧૨૦-૪૦૦ બ્લેડ-કલાકસંયોજન પર આધાર રાખીને; બેવલ શીયર છરી પર 0-20 મીમી શીટ કાપવા માટે 80 સ્ટ્રોક પ્રતિ મિનિટની ઝડપે, અપેક્ષા રાખો૫૦૦-૯૦૦ બ્લેડ-કલાક. પ્રથમ આઉટ-ઓફ-ટોલરન્સ ભાગ ઉત્પન્ન કરનાર અંતરાલ રેકોર્ડ કરો, પછી તે સંખ્યાના 80% પર તમારા નિશ્ચિત પરિવર્તન બિંદુને સેટ કરો.
મોટા ભાગના કટીંગ મશીનો એક માર્ગદર્શિકા સાથે આવે છે જેમાં લખ્યું હોય છે કે "પહેરવામાં આવે ત્યારે બ્લેડ બદલો". દુકાનના ફ્લોર પર આ વાક્ય નકામું છે, કારણ કે બ્લેડ પોતાને જાહેર કરતું નથી: તે મિલીમીટરના થોડા સોમા ભાગ જેટલું ગોળ થઈ જાય છે, કાપેલા ચહેરા પર ડાઘ પડે છે, અને પ્રથમ સ્પષ્ટ લક્ષણ નકારાયેલ બેચ છે.
આ માર્ગદર્શિકા ત્રણ વસ્ત્રો સ્થિતિઓ, અમારા મશીનોમાં ઉપયોગમાં લેવાતા બ્લેડ સ્પષ્ટીકરણો અને પાંચ-પગલાંની દિનચર્યાને આવરી લે છે જે તેમને ઓપરેટર-તૈયાર સમયપત્રકમાં ફેરવે છે.
રબર કટીંગ મશીન બ્લેડ કેટલી વાર બદલવી જોઈએ?
સંચિત કટ-એજ વોલ્યુમ પર લાગુ મટીરીયલ ફેક્ટરથી બદલો, અને જ્યારે મશીન એક ગતિએ એક સંયોજન ચલાવે ત્યારે જ કલાકોને ફોલબેક તરીકે ગણો.નીચે આપેલ કોષ્ટક અમારા માટે પ્રકાશિત બ્લેડ ભૂમિતિને જોડે છેરબર કાપવાનું મશીનક્ષેત્રમાં આપણે જે ધાર જીવન જોઈએ છીએ તેની સાથે શ્રેણી.
| મશીન | બ્લેડ સ્પષ્ટીકરણ | જાડાઈ શ્રેણી | રેટેડ ગતિ | વ્યવહારુ જીવન* |
|---|---|---|---|---|
| ગાસ્કેટ કટીંગ મશીન XCJ-QGJ2-180# | કાર્બાઇડ ડિસ્ક ø60 × ø25.4 × 0.35 મીમી (10 મીમીથી નીચે); ø80 × ø25.4 × 0.65 મીમી (10–20 મીમી) | ૧-૨૦ મીમી | ૨૪૦ કટ/મિનિટ (ડબલ એક્સિસ) | ૧૨૦-૪૦૦ બ્લેડ-કલાક |
| સીએનસી સ્ટ્રીપ કટીંગ મશીન | બેવલ-ભૂમિતિ શીયર છરી, ખાસ સ્ટીલ | ૦-૨૦ મીમી | ૮૦ કાપ/મિનિટ | ૫૦૦-૯૦૦ બ્લેડ-કલાક |
| સંપૂર્ણપણે ઓટોમેટિક સિલિકોન કટીંગ મશીન | ૫૫૦ મીમી સીધો બ્લેડ | ૦-૧૦ મીમી | ૦-૧૨૦ છરીઓ/મિનિટ | ૨૦૦–૪૫૦ બ્લેડ-કલાક |
| ઓટોમેટિક વજન કાપવાનું મશીન XCJ-A600 | સફેદ સ્ટીલ છરી, 550 મીમી વાસ્તવિક કાપ પહોળાઈ | વજન આધારિત | મોલ્ડ ગણતરી દીઠ | ૩૦૦-૫૦૦ બ્લેડ-કલાક |
બ્લેડ ભૂમિતિ અને ગતિ પ્રકાશિત સ્પષ્ટીકરણો છે; એજ લાઇફ રેન્જ અમારા અનુભવમાંથી લાક્ષણિક મૂલ્યો છે.
કલાકો ફક્ત એક ફોલબેક છે કારણ કે તે બે ચલોને છુપાવે છે જે ધારનો ઉપયોગ કરે છે: બ્લેડની પાછળ મીટર રબર, અને તે રબર કેટલું ઘર્ષક છે.
બ્લેડ તૂટેલું દેખાય તે પહેલાં જ કેમ તૂટી જાય છે?
કારણ કે નિષ્ફળતા ભૌમિતિક છે, માળખાકીય નહીં.કટીંગ એજ ભાગ્યે જ તૂટે છે. તે એક ધાર ત્રિજ્યા વિકસાવે છે, અને એકવાર તે ત્રિજ્યા શીટની જાડાઈને દસ વડે ભાગ્યા પછી, બ્લેડ કાપવાનું બંધ કરે છે અને દબાણ કરવાનું શરૂ કરે છે.
- ધાર ગોળાકાર.ઘર્ષક ફિલર કણો ધારને વળાંકમાં પોલિશ કરે છે. કટ ફોર્સ ચઢે છે, ચહેરો ડાઘ પડે છે અને પરિમાણ બહારની તરફ વળે છે. આ જીવનનો સામાન્ય અંત છે.
- માઇક્રો-ચિપિંગ.સખત એગ્લોમેરેટ, ફ્રોઝન સ્ટોક અથવા ડબલ ફીડ ધારમાંથી ટુકડાઓ બહાર કાઢે છે. તમને એકસરખા ગઠ્ઠાને બદલે એકતરફી મૂછો દેખાય છે.
- ક્લિયરન્સ નુકશાન.બ્લેડ હજુ પણ તીક્ષ્ણ છે, પરંતુ ધારક ખસેડાયો, ક્લેમ્પ બોલ્ટ હળવો થયો અથવા રેખીય માર્ગદર્શિકાએ રબરની ધૂળ ઉપાડી. આ ઘસારો તરીકે વાંચવામાં આવે છે અને નથી.
બ્લેડ બદલતા પહેલા હોલ્ડર તપાસો
કોઈપણ ફેરફાર કરતા પહેલા બ્લેડની ચોરસતા એરણ સુધી તપાસો અને ક્લેમ્પ ટોર્ક તપાસો. સ્ટ્રીપ કટર પર છરી-ધાર સેન્સર ખૂટતી ધાર પર એલાર્મ કરે છે પરંતુ નમેલી ધાર પર નહીં.
બ્લેડ વેર ટ્રેકિંગ માટે યોગ્ય યુનિટ શું છે?
કમ્પાઉન્ડ ફેક્ટર સાથે અત્યાધુનિક મીટરનો ઉપયોગ કરો, જેને આપણે બ્લેડ વેર યુનિટ કહીએ છીએ.એક બ્લેડ વેર યુનિટ 70 શોર A કાર્બન-બ્લેક NBR દ્વારા 1,000 મીટર કટ એજ જેટલું છે; દરેક અન્ય સંયોજન તેની સાપેક્ષમાં વ્યક્ત થાય છે.
| બ્લેડ પર સંયોજન | પહેરવાનો પરિબળ | તે આ રીતે કેમ વર્તે છે |
|---|---|---|
| શુદ્ધ ગમ કુદરતી રબર, 40-50 શોર A | ૦.૮ | ફિલર લોડ ઓછો છે, ધાર પોલિશ્ડ રહે છે |
| કાર્બન-બ્લેક NBR, 70 શોર A | ૧.૦ | સંદર્ભ સંયોજન |
| એફકેએમ | ૧.૨ | કઠણ પણ સ્વચ્છ કાપણી, થોડું ડાઘવાળું |
| ખનિજથી ભરેલું EPDM | ૧.૬–૨.૦ | હાર્ડ ફિલર કણો લેપિંગ સંયોજન તરીકે કાર્ય કરે છે |
| ફ્યુમ્ડ સિલિકા સાથે સિલિકોન | ૧.૮–૨.૩ | બારીક સિલિકા ધારને પોલિશ કરે છે |
| સ્પોન્જ અને ઓછી ઘનતા ધરાવતું EPDM | ૨.૫+ | કાપવાને બદલે ભૌતિક આંસુ |
ગ્રાહક પ્લાન્ટ્સમાં અમારા અનુભવમાંથી પરિબળો લાક્ષણિક મૂલ્યો છે, જે કિનારાની કઠિનતા સામે માપવામાં આવે છેએએસટીએમ ડી૨૨૪૦૮૦ શોર A થી ઉપર, વધુ ૦.૩ ઉમેરો.
લોગ કરેલા કટ-એજ મીટરને કમ્પાઉન્ડ ફેક્ટરથી ગુણાકાર કરો: 12,000 મીટર ખનિજથી ભરેલા EPDM પુસ્તકોને 19,200–24,000 વસ્ત્રો મીટર કાપવાની શિફ્ટ, જેથી એક મશીન પર બે સામગ્રી એક જ કાઉન્ટર શેર કરે.
પાંચ પગલામાં બ્લેડ શેડ્યૂલ કેવી રીતે બનાવશો?
જાણીતા ખરાબ કટમાંથી તેને પાછળની તરફ ચલાવો.તમારા છેલ્લા અસહિષ્ણુતા-અવકાશ ભાગને ઉત્પન્ન કરનાર અંતરાલ લો અને તેને પાછો ફેરવો; સપ્લાયરના સૂચનથી શરૂઆત કરશો નહીં.
- શિફ્ટ દીઠ લોગ-એજ મીટર.ટુકડાઓને કાપેલી લંબાઈથી અથવા સ્ટ્રોકને શીટની પહોળાઈથી ગુણાકાર કરો. 240 કટ/મિનિટ પર 40 મીમી રિંગ પ્રતિ કલાક 5,760 મીટર ધાર બરાબર છે.
- સંયોજન પરિબળ લાગુ કરો.શિફ્ટ ટોટલને વેર યુનિટમાં રૂપાંતરિત કરો જેથી એક કાઉન્ટર પર વિવિધ સામગ્રી એકઠી થાય.
- સૌથી જાણીતા જીવનના 80% પર પ્રથમ પરિવર્તન બિંદુ સેટ કરો.જો છેલ્લી ડિસ્ક ભાગો ±0.05 મીમીથી વધુ વહેતા પહેલા 320 બ્લેડ-કલાક ચાલી હોય, તો 256 પર બદલો.
- દરેક ફેરફાર પર તપાસ કરો.નિશ્ચિત સંદર્ભ સેટિંગ પર ધારની સ્થિતિ, કટ-ફેસ ફિનિશ અને સર્વો કરંટ રેકોર્ડ કરો.
- ફક્ત ±20% પગલાંમાં ગોઠવણ કરો.સતત ત્રણ ફેરફારો દીઠ એક પગલું આગળ વધો; મોટા કૂદકા કારણ છુપાવે છે.
આને ત્રણ મહિના સુધી ચલાવો અને શેડ્યૂલ અનુમાન રહેવાનું બંધ કરે છે. તે ઓપરેટરનો પણ જવાબ આપે છે જે દાવો કરે છે કે બ્લેડ વહેલું ગયું હતું - લોગ સામાન્ય રીતે બે દિવસ પહેલા બદલાયેલ સંયોજન દર્શાવે છે.
"હમણાં બ્લેડ બદલો" નો અર્થ કયા લક્ષણો છે?
નીચે આપેલા પહેલા ચાર લક્ષણોમાંથી કોઈપણ તાત્કાલિક ફેરફારને યોગ્ય ઠેરવે છે; છેલ્લા બે સામાન્ય રીતે એવું નથી કરતા.બિનજરૂરી ફેરફાર માટે બ્લેડ કરતાં ડાઉનટાઇમ અને ફર્સ્ટ-આર્ટિકલ સ્ક્રેપમાં વધુ ખર્ચ થાય છે.
| લક્ષણ | તે ખરેખર તમને શું કહે છે | ક્રિયા |
|---|---|---|
| પરિમાણ ±0.05 મીમીથી આગળ વધે છે અને ચાલુ રહે છે | ધાર ગોળાકાર; ડિસ્ક રબરને કાપવાને બદલે દબાણ કરી રહી છે | હમણાં બદલો અથવા ફરીથી ગ્રાઇન્ડ કરો |
| ફક્ત એક જ ચહેરા પર મૂછો | સખત જગ્યા અથવા ડબલ ફીડમાંથી સ્થાનિક ચીપિંગ | પ્રકાશ હેઠળ તપાસ કરો, જો કોઈ નિક દેખાય તો બદલો |
| સમાન સેટિંગ્સ પર સર્વો કરંટ 10-15% વધે છે | મંદ ધાર, પરિમાણો ખસેડતા પહેલા માપી શકાય તેવી | શિફ્ટમાં ફેરફારનું શેડ્યૂલ બનાવો |
| ભરેલા EPDM પર ચાલ્કી સફેદ દોર | કાપેલા ચહેરાને બાળી નાખતું ઘર્ષક ફિલર | આ સંયોજન માટે અંતરાલ બદલો અને ટૂંકો કરો |
| બ્લેડનો અવાજ અથવા રિંગ | બેકલેશ અથવા છૂટક ક્લેમ્પ, ઘસારો નહીં | ફરીથી ક્લેમ્પ કરો અને ચોરસતા ફરીથી તપાસો |
| ૧૦૦૦ મીમી શીયરના છેલ્લા ૧૦૦ મીમી પર જ ગંદકી | સ્ટ્રોકના અંતે બીમનું નમન | બીમ ગોઠવણી તપાસો, બ્લેડ રાખો |
લક્ષણ થ્રેશોલ્ડ અમારા મશીનો સાથે રેટ કરેલ ગતિ અને પ્રકાશિત સહિષ્ણુતા સાથે લાક્ષણિક શોપ-ફ્લોર અનુભવને પ્રતિબિંબિત કરે છે.
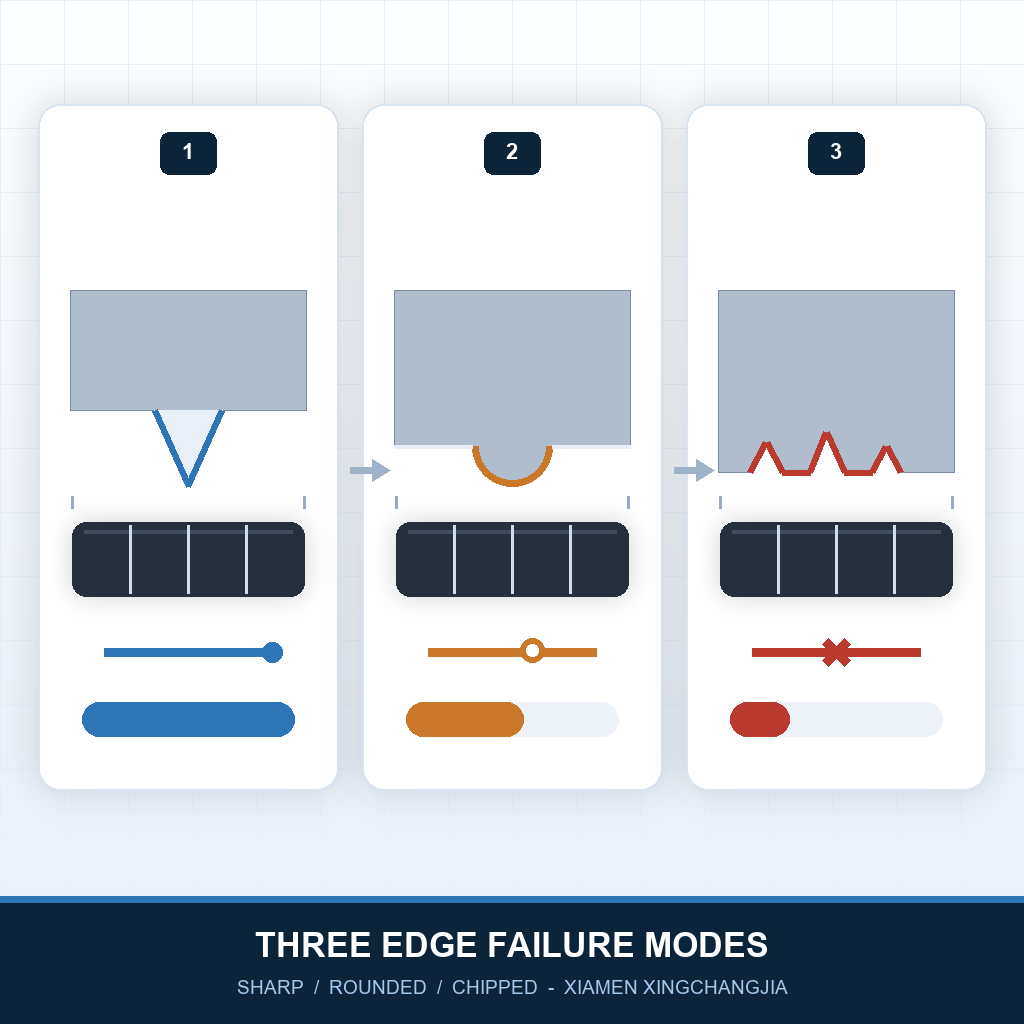
ત્રણ ધાર નિષ્ફળતા સ્થિતિઓ: રાઉન્ડિંગ, ચિપિંગ, ક્લિયરન્સ
પ્રતિ 1,000 મીટર બ્લેડ બદલવાનો ખર્ચ કેટલો થાય છે?
સામાન્ય રીતે ગાસ્કેટ કટર પર 1,000 મીટર કટ એજ માટે 0.9-1.8 USD હોય છે, અને બ્લેડ એ આકૃતિમાં સૌથી નાની રેખા છે.0.35 મીમી કાર્બાઇડ ડિસ્કની કિંમત 18-35 USD છે, પરંતુ 20-40 મિનિટનું પરિવર્તન અને પ્રથમ લેખના 2-5 મીટરના ભંગારનો ખર્ચ સામાન્ય રીતે વધુ હોય છે. ડાઉનટાઇમ પ્રભુત્વ ધરાવતો હોવાથી, બેચ દરેક લક્ષણ પર પ્રતિક્રિયા આપવાને બદલે આયોજિત વિંડોમાં બદલાય છે, અનેલોક આઉટ કરો અને ટેગ આઉટ કરોગાર્ડ બંધ થાય તે પહેલાં મશીન.
બદલાવા કરતાં મન ફાવે ત્યારે સારું રહે છે?
શીયર છરીઓ ફરીથી પીસવા દો, પાતળા કાર્બાઇડ ડિસ્કથી સાવધ રહો, અને ક્યારેય ઘરમાં સફેદ સ્ટીલને ફરીથી પીસવાનો પ્રયાસ ન કરો.મર્યાદા ધારની નથી, તે ભૂમિતિની છે જેની આસપાસ મશીન ગોઠવવામાં આવ્યું હતું.
- કાર્બાઇડ ડિસ્ક (0.35 મીમી):વધુમાં વધુ બે થી ત્રણ રીગ્રાઇન્ડ. આશરે 0.28 મીમીથી નીચે ફ્લેંજ ડિસ્કને સપાટ રાખવાનું બંધ કરી દે છે અને કટ પહોળાઈ ભટકવા લાગે છે.
- બેવલ શીયર છરીઓ (0-20 મીમી):ચાર થી છ રીગ્રાઈન્ડ સામાન્ય છે, જો મૂળ બેવલ એંગલ પુનઃસ્થાપિત કરવામાં આવે. કોણ બદલો અને તેની સાથે શીયર ફોર્સ પણ બદલાય છે.
- વજન કાપનાર પર સફેદ સ્ટીલના છરીઓ:ફરીથી ગ્રાઇન્ડ કરવાને બદલે બદલો. 550 મીમી કટીંગ પહોળાઈ અને પિક-એન્ડ-પ્લેસ ચક્ર સપાટ, તાણ વગરની ધાર પર આધાર રાખે છે.
બ્લેડ લોગ રાખો, બ્લેડ બોક્સ નહીં
દરેક રીગ્રાઉન્ડ બ્લેડને તેની માપેલી જાડાઈ અને તે પહેલાથી જ ઉપયોગમાં લીધેલા ઘસારાના એકમો સાથે ટેગ કરો. 0.30 મીમી પરની ડિસ્કને નવી ડિસ્ક જેટલી જ અંતરાલ મળતી નથી.
નિષ્કર્ષ: એક શેડ્યૂલ જેનો તમે બચાવ કરી શકો છો
શેડ્યૂલ એ ડેટા ટેવ છે, મેન્યુઅલમાં ટેબલ નહીં. એકવાર અદ્યતન મીટર અને સંયોજન પરિબળો લોગ થઈ જાય, પછી અંતરાલ પોતે જ સેટ થઈ જાય છે.
પાંચ પગલાં એક મહિના માટે ચલાવો, પછી પરિણામની તુલના ઉપરોક્ત શ્રેણીઓ સાથે કરો. જો તમારું જીવન તેમની બહાર ખૂબ દૂર જાય છે, તો તેનું કારણ સામાન્ય રીતે બ્લેડ કરતાં ક્લિયરન્સ અથવા ફીડ હોય છે. અમને કટ સેમ્પલ, કમ્પાઉન્ડ કોડ અને તમારો વર્તમાન અંતરાલ મોકલો, અને અમે તમને જણાવીશું કે તમે કયો વસ્ત્રો મોડ જોઈ રહ્યા છો.
સંબંધિત સાધનોની માહિતી
•રબર કટીંગ મશીન રેન્જ ઝાંખી— આ બ્લેડ સ્પષ્ટીકરણો જે સંપૂર્ણ પ્લેટફોર્મ પરથી આવે છે.
•XCJ-QGJ2-180# રબર ગાસ્કેટ કટીંગ મશીન— ±0.05 મીમી ચોકસાઈ અને 240 કટ/મિનિટ સાથે કાર્બાઇડ ડિસ્ક કટર.
•સીએનસી રબર સ્ટ્રીપ કટીંગ મશીન— બેવલ શીયર છરી, 600/800/1000 મીમી વર્કટેબલ, 0-20 મીમી જાડાઈ.
•સંપૂર્ણપણે ઓટોમેટિક સિલિકોન કટીંગ મશીન— ૫૫૦ મીમી બ્લેડ, પ્રતિ મિનિટ ૦-૧૨૦ છરીઓ.
•XCJ-A600 ઓટોમેટિક વજન કાપવાનું મશીન— સફેદ સ્ટીલની છરી, 550 મીમી વાસ્તવિક કાપેલી પહોળાઈ.
વારંવાર પૂછાતા પ્રશ્નો: બ્લેડ રિપ્લેસમેન્ટ
રબર કટીંગ મશીન પર મારે કેટલી વાર બ્લેડ બદલવી જોઈએ?
શું કાર્બાઇડ બ્લેડ બદલવાને બદલે ફરીથી ગ્રાઉન્ડ કરી શકાય છે?
શું કાપવાની ઝડપ બ્લેડનું જીવન ઘટાડે છે?
એક પાળી બીજા કરતા વધુ ઝડપથી બ્લેડ કેમ પહેરે છે?
ભાગો સહનશીલતાની બહાર જાય તે પહેલાં હું ઝાંખું બ્લેડ કેવી રીતે શોધી શકું?
શું સિલિકોન અને EPDM બ્લેડ સમાન સંખ્યામાં કાપ સુધી ચાલે છે?
ઝિયામેન ઝિંગચાંગજિયા નોન-સ્ટાન્ડર્ડ ઓટોમેશન ઇક્વિપમેન્ટ કંપની લિ.
ફ્લોર 1, બિલ્ડિંગ 13, હુલી ઈન્ડસ્ટ્રીયલ પાર્ક, મેક્સિડાઓ, ટોંગાન, ઝિયામેન ચીન
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
પ્રકાશિત: નવેમ્બર ૨૦૨૬ | છેલ્લે ચકાસાયેલ: નવેમ્બર ૨૦૨૬
પોસ્ટ સમય: નવેમ્બર-૧૦-૨૦૨૬